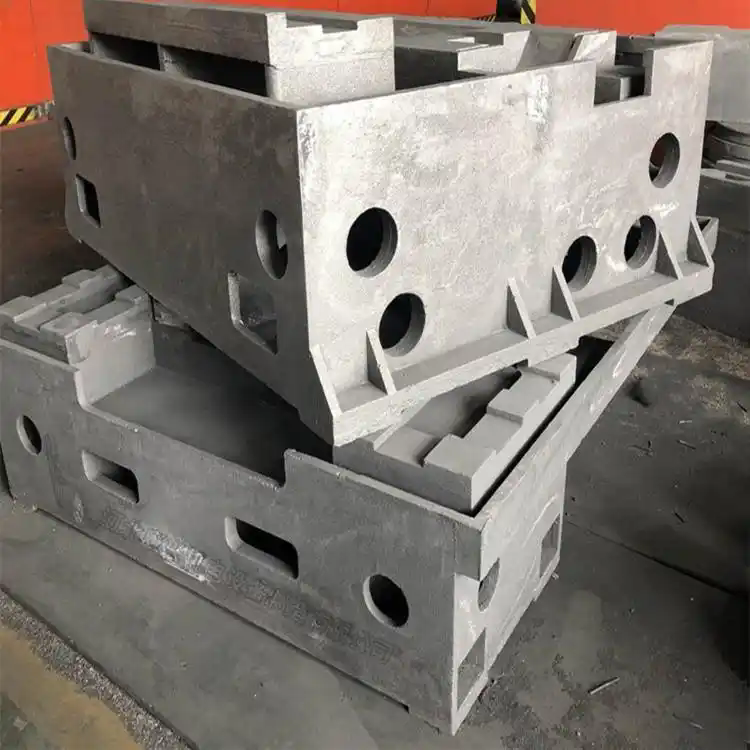
大型机床铸件是机床设备的核心基础结构件,属于重型工业铸件,包含机床床身、立柱、横梁、工作台、滑座、底座、主轴箱壳体等部件,是各类加工中心、龙门铣床、落地镗床、大型车床、磨床等设备的主体承载基体,决定机床整体刚性、减震性能与运行稳定性。机床的导轨、传动机构、工作台都安装固定在铸件基体之上,铸件的刚性、内应力状态、导轨面质量,直接影响机床长期运行过程中的加工稳定性,在重型装备、数控机床、大型专用设备制造领域,大型机床铸件属于核心基础部件。
大型机床铸件主流材质选用 HT250、HT300 灰铸铁,部分高载荷导轨部件选用球墨铸铁 QT500-7、QT600-3。灰铸铁材料石墨呈片状分布,拥有良好的阻尼减震特性,机床切削加工产生的震动可以被铸件基体吸收,降低震动对加工精度的干扰;同时铸造工艺成型性好,适合铸造结构复杂、带有加强筋、导轨安装面、空腔结构的大型构件,材料切削加工性能良好,毛坯后续机加工难度可控。球墨铸铁铸件强度更高,耐磨性能更好,多用于承受往复滑动、重载摩擦的导轨、滑座类部件。
铸造工艺多采用树脂砂铸造工艺,树脂砂成型的铸件表面质量更好,铸件尺寸精度更高,铸件气孔、砂眼等缺陷相对更容易控制。大型铸件浇注体量巨大,浇注冷却过程会产生较大的铸造内应力,如果应力处理不到位,在后续机加工、长期使用过程中,铸件会缓慢变形,造成导轨面偏移,机床精度下降。因此时效处理是大型机床铸件生产中关键工序,常用人工时效,在特定温度区间保温、缓慢降温,释放铸件内部应力;部分产品叠加自然时效,进一步降低残余应力,提升铸件尺寸稳定性。
铸件结构设计上,会在铸件本体内部布置网状加强筋,在保证整体刚性的前提下合理控制铸件自重,筋板布局根据受力分析设计,提升抗弯、抗扭性能。导轨安装工作面预留加工余量,毛坯铸造完成后,经过时效处理,再进行铣削、磨削、刮研等机加工,得到符合图纸要求的导轨基准面。铸件毛坯表面需要清理型砂、飞边毛刺,非加工面喷涂防护底漆,起到防锈防护。铸件毛坯需要进行外观检验,重点检查裂纹、缩孔、夹渣等缺陷,重要受力部位可增加无损检测,排查内部缺陷。
大型机床铸件的尺寸、重量跨度很大,从小型机床底座,到十几米长、数十吨的龙门机床横梁、床身,均属于该品类。大部分大型机床铸件属于非标定制产品,依据机床整机图纸进行铸造生产,按照图纸控制外形尺寸、安装孔位置、导轨基准面余量、筋板结构。铸件的尺寸公差、形位公差遵循铸件通用技术标准,加工余量根据后续机加工方案预留。
在使用层面,机床整机装配完成后,铸件作为基体持续承受切削载荷、自重与动态切削力。铸件的减震性能可以降低刀具震动,提升工件加工表面质量。铸件存放、加工过程中,放置支撑点需要合理布置,避免单点支撑造成铸件弯曲变形。粗加工之后,部分铸件会安排二次时效处理,释放粗加工切削产生的应力,减少精加工之后的形变。
选型与定制阶段,需要提供完整的零件图纸,明确材质牌号、导轨面技术要求、时效要求、无损检测需求、安装孔位置等技术条件。生产过程会分阶段进行尺寸检验,控制毛坯尺寸。大型机床铸件属于装备制造的基础部件,铸件品质直接决定机床长期使用的精度保持能力,是工业母机制造链条中不可缺少的一环。
 #484
 #486
 #490
 #492